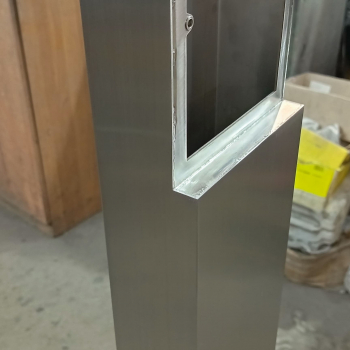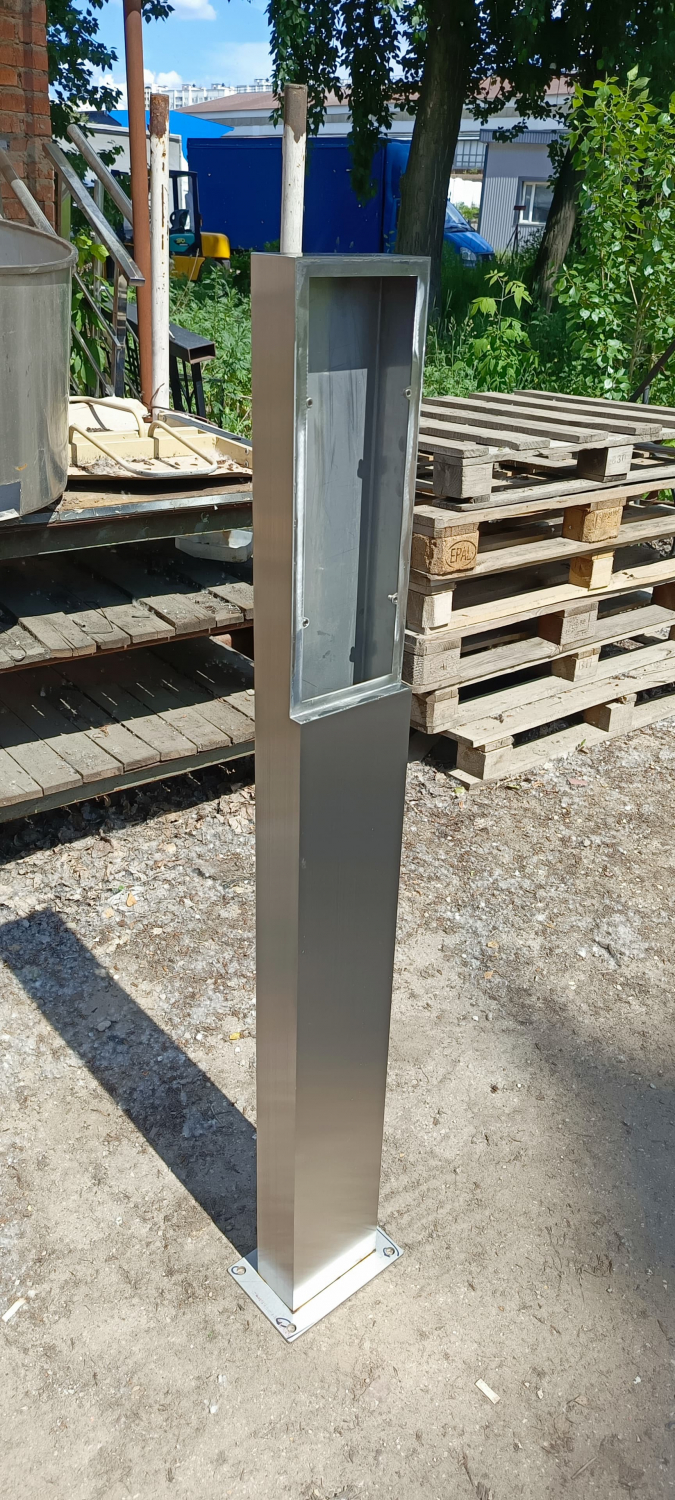
Продолжаем рассказывать о технологии производства данных металлоизделий .После предыдущих этапов резки , гибки , сварки, следует шлифовка. Итак…
Направленная шлифовка поверхности
После сборки и сварки выполнялась направленная шлифовка. Это один из самых ответственных процессов в изготовлении подобных изделий. Правильное шлифование металла позволяет:
- скрыть следы обработки;
- объединить поверхность в единую текстуру;
- подчеркнуть геометрию;
- подготовить изделие к декоративному покрытию;
- создать дорогой, архитектурный внешний вид.
Именно процесс шлифования металлов в данном проекте оказался особенно сложным и потребовал нестандартного технического решения.
Основная сложность проекта: шлифовка плоскости шириной 150 мм
Стандартная задача по направленной шлифовке обычно решается типовым инструментом и стандартной шириной контакта. Однако в данном проекте ширина видимой лицевой части составляла более 100 мм, а конкретно — 150 мм.
Это значит, что необходимо было получить ровную, однородную, направленную фактуру сразу на достаточно широкой плоскости. При обычной работе одним скотч-брайт барабаном было бы крайне сложно обеспечить идеальную равномерность за один проход. Возникал риск появления разницы по тону, пересечений рисунка, неодинаковой структуры шлифовки и визуальных «перехлестов».
Для премиального изделия это недопустимо. Даже незначительные отклонения в рисунке поверхности становятся заметны под светом, особенно на вертикальных плоскостях большой высоты.
Разработка специального приспособления
Чтобы решить эту задачу, нами было разработано, изготовлено и установлено специальное приспособление на ручной шлифовальный инструмент — болгарку.
Суть решения заключалась в следующем: вместо одного скотч-брайт барабана мы использовали два скотч-брайт барабана. За счет этого удалось значительно увеличить направленную ширину шлифования за один проход.
Это дало сразу несколько преимуществ:
- более широкую рабочую зону;
- равномерную направленную текстуру;
- уменьшение числа проходов;
- снижение риска визуальной неоднородности;
- более стабильный результат по всей ширине 150 мм;
- повышение качества финальной поверхности.
По сути, мы адаптировали ручной инструмент под нестандартную задачу, создав локальное производственное решение под конкретное изделие. Именно такие инженерные доработки часто и определяют уровень исполнителя. Когда типовых способов недостаточно, результат дает не только оборудование, но и способность команды разработать собственную технологию.